Содержание
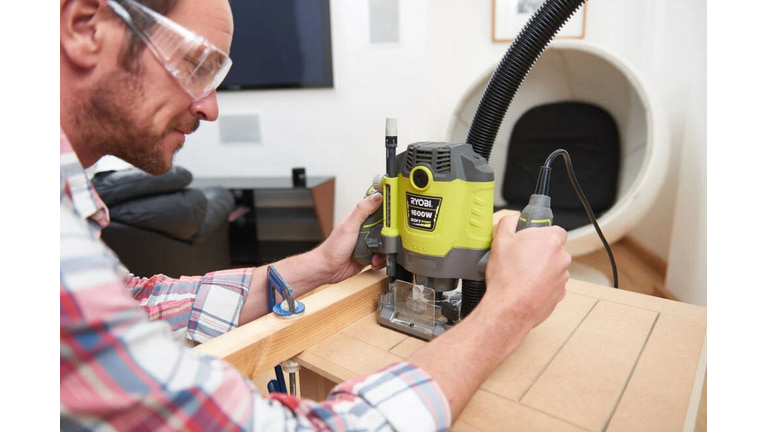
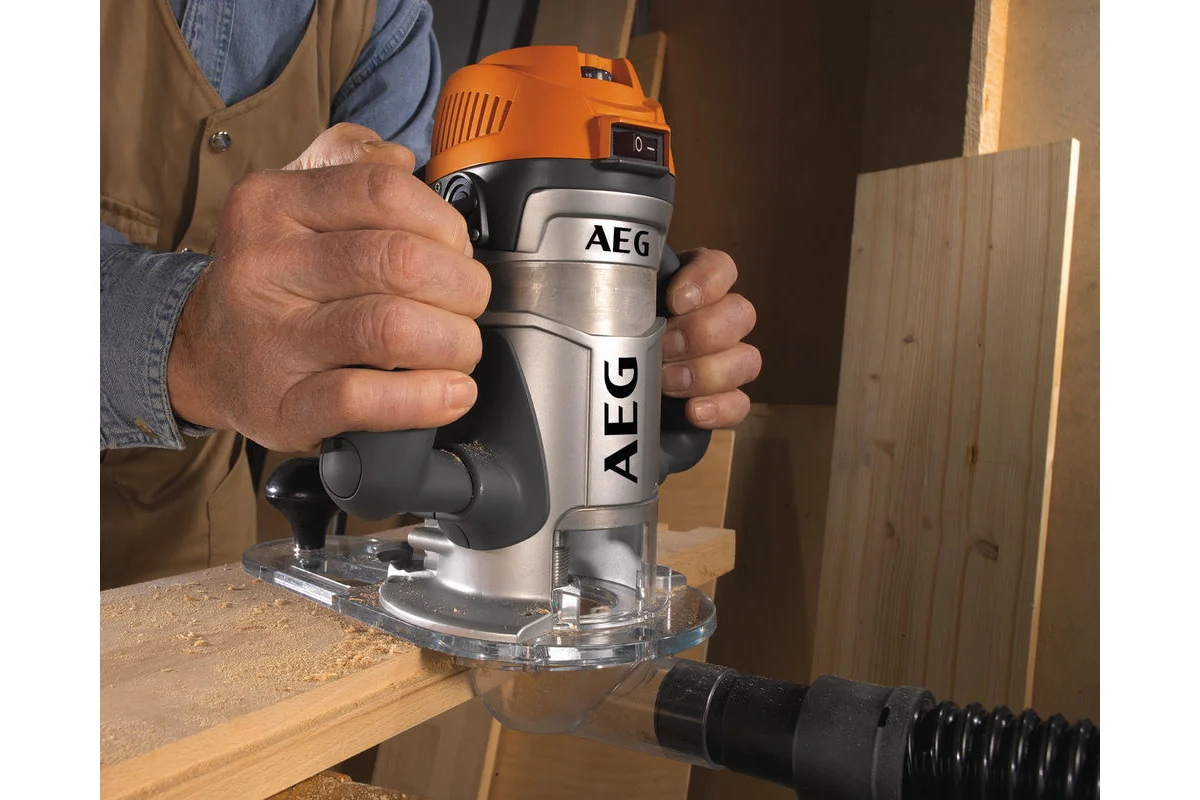
Ручной фрезер режет древесину вращающейся фрезой. У оборудования можно настроить обороты, глубину за проход и направление подачи — от этих трех параметров зависит результат работы.
Обороты подбирают под диаметр фрезы: до 25 мм ставят 20 000 – 24 000 об/мин, а фрезу 60 мм вращают уже на 8 000 – 10 000, иначе кромка горит. Глубину набирают за несколько проходов по 2 – 5 мм.
Чтобы начать пользоваться фрезером и выбрать направление подачи, первым делом устанавливают фрезу в цангу.
Как пользоваться фрезером – короткий ответ
Фрезер ведут вдоль заготовки так, чтобы при вращении она прижимала инструмент к упору, а не тянула его вперед. Это направление подачи называют встречным.
Рассказали пошагово, как работают фрезером.
- Отключают фрезер от сети и вставляют фрезу в цангу.
- Затягивают цангу ключом, оставляя зазор 1 – 3 мм до дна.
- Выставляют обороты под диаметр фрезы – свериться можно по таблице на корпусе.
- Настраивают глубину по ограничителю на 2 – 5 мм за проход.
- Крепят заготовку струбцинами и ставят параллельный упор.
- Делают пробный проход на обрезке того же материала.
- Ведут инструмент против вращения фрезы с равномерной скоростью.
Чтобы выставить количество оборотов, нужно знать диаметр фрезы. В следующем разделе подробнее о том, как это сделать.
Устройство ручного фрезера
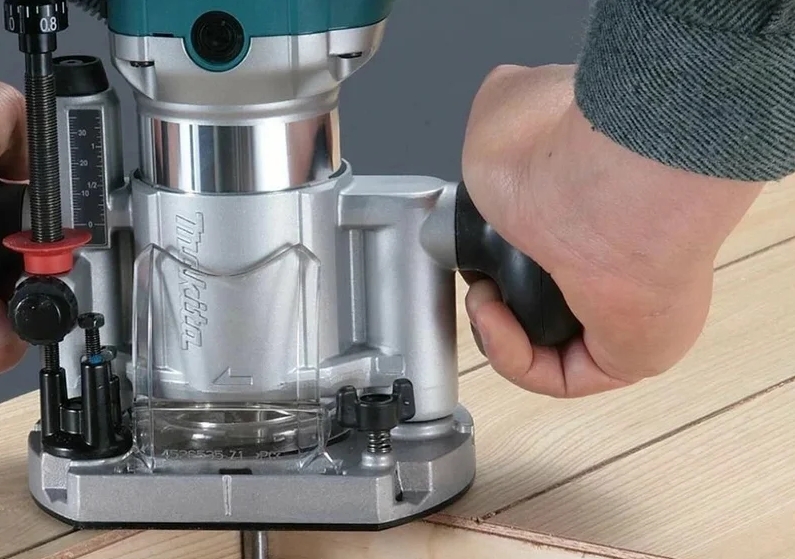
Ручной фрезер состоит из двигателя на штангах, подошвы и цангового зажима. Штанги служат для перемещения моторного блока вверх и вниз. Перемещение двигателя по штангам погружает фрезу в заготовку и задает глубину реза. Подошва опирается на поверхность заготовки и обеспечивает устойчивость фрезера.
Мощный двигатель бесполезен для точной работы, если сам фрезер прогибается или «гуляет». Но когда подошва жесткая, положение конструкции остается стабильным.
| Узел |
За что отвечает |
| Двигатель со шпинделем |
Обороты и запас по нагрузке |
| Цанговый зажим |
Удержание хвостовика фрезы |
| Штанги и пружины |
Погружение и возврат в верхнее положение |
| Ограничитель глубины |
Повторяемость глубины между проходами |
| Револьверный упор |
Набор глубины за несколько фиксированных ступеней |
| Подошва |
Опора на заготовке, от нее считают вылет фрезы |
| Регулятор оборотов |
Подбор скорости под диаметр фрезы и материал |
Люфт двигателя на штангах переносится прямо на кромку, поэтому подошву и штанги фрезера проверяют раньше, чем смотрят на мощность. У погружных моделей отдельно оценивают плавность хода двигателя по направляющим. Мотор должен перемещаться без заеданий и перекосов, а после отпускания уверенно возвращаться вверх под действием возвратных пружин.
Технические параметры в работе
Технические параметры фрезера сводятся к четырем показателям – мощности, диапазону оборотов, диаметру цанги и ходу погружения. Каждый определяет возможности инструмента.
- Мощность – насколько тяжелую работу он способен выполнять.
- Обороты – с какими фрезами и материалами можно работать.
- Цанга – какие хвостовики фрез можно установить.
- Ход погружения – насколько глубоко можно погружать фрезу.
Модели фрезеров выбирают, исходя из предстоящей работы.
| Параметр |
Диапазон |
Что делает |
| Мощность (низкая) |
500 – 900 Вт |
Кромочные модели, работа по кромке и мелкий паз |
| Мощность (средняя) |
1 000 – 1 600 Вт |
Универсальные модели, основная бытовая работа |
| Мощность (высокая) |
1 600 – 2 300 Вт |
Крупные фрезы, работа в столе, твердая древесина |
| Обороты |
8 000 – 28 000 об/мин |
Чем крупнее фреза, тем ниже обороты |
| Диаметр цанги |
6, 8 и 12 мм |
Определяет доступный ассортимент фрез |
| Диаметр цанги |
30 – 80 мм |
Максимальная глубина паза за несколько проходов |
У фрезера цанга 8 мм позволяет использовать основной набор бытовых фрез. Цанга 12 мм расширяет выбор оснастки, в том числе крупных и тяжелых фрез, рассчитанных на 12-миллиметровый хвостовик. При покупке важно проверить, какие цанги входят в комплект конкретной модели, потому что дополнительные цанги могут поставляться отдельно.
Как установить фрезу в цангу
Фрезу вставляют в цангу фрезера так, чтобы ее хвостовик вошел достаточно глубоко, не меньше трех четвертей его длины. При этом оставляют небольшой зазор 1 – 3 мм, который не дает хвостовику упираться в дно посадочного отверстия и позволяет цанге нормально зажать фрезу.
Порядок установки фрезы в цангу.
- Вынимают вилку из розетки.
- Блокируют шпиндель кнопкой или удерживают его вторым ключом.
- Вставляют хвостовик и вытягивают фрезу на 1 – 3 мм обратно.
- Затягивают гайку цанги ключом без рывка.
- Проверяют биение, провернув шпиндель рукой.
Цангу никогда не затягивают без фрезы, потому что она деформируется и после этого перестает держать хвостовик. Если не следовать этому правилу, цангу придется заменить.
Хвостовик и цангу протирают от смолы и опилок перед каждой установкой. Чистое соединение необходимо для надежного зажима и точного вращения фрезы под выбранные обороты.
Обороты фрезера под диаметр фрезы
Обороты фрезера подбирают по диаметру фрезы. Чем больше ее диаметр, тем выше скорость движения режущей кромки при тех же оборотах. Поэтому крупные фрезы работают на меньших оборотах. Слишком высокая скорость может вызвать перегрев и подгар древесины, а также ускорить износ режущих кромок. Чтобы этого избежать, с увеличением диаметра обороты снижают. Это отражено в таблицах производителей.
| Диаметр фрезы, мм |
Диаметр фрезы, мм |
| До 25 |
20 000 – 24 000 |
| 25 – 40 |
15 000 – 18 000 |
| 40 – 60 |
10 000 – 12 000 |
| Свыше 60 |
8 000 – 10 000 |
Обороты выбирают не только по диаметру фрезы, но и по обрабатываемому материалу. Для твердой древесины и работы с крупными фрезами используют 8 000–10 000 об/мин, для мягкой, например сосны или липы, ставят 12 000 – 14 000 об/мин.
Ламинированные плиты и пластики требуют 12 000–18 000 об/мин. При слишком высокой скорости возрастает нагрев, отчего пластик может начать плавиться и налипать на фрезу.
Глубина фрезерования за один проход
Глубина фрезерования за один проход составляет 2 – 5 мм по мягкой древесине и 2 – 3 мм по твердой. При глубоком пазе материал снимают за несколько проходов. Например, паз глубиной 15 мм разумнее выполнять постепенно, чем пытаться выбрать всю глубину за один проход.
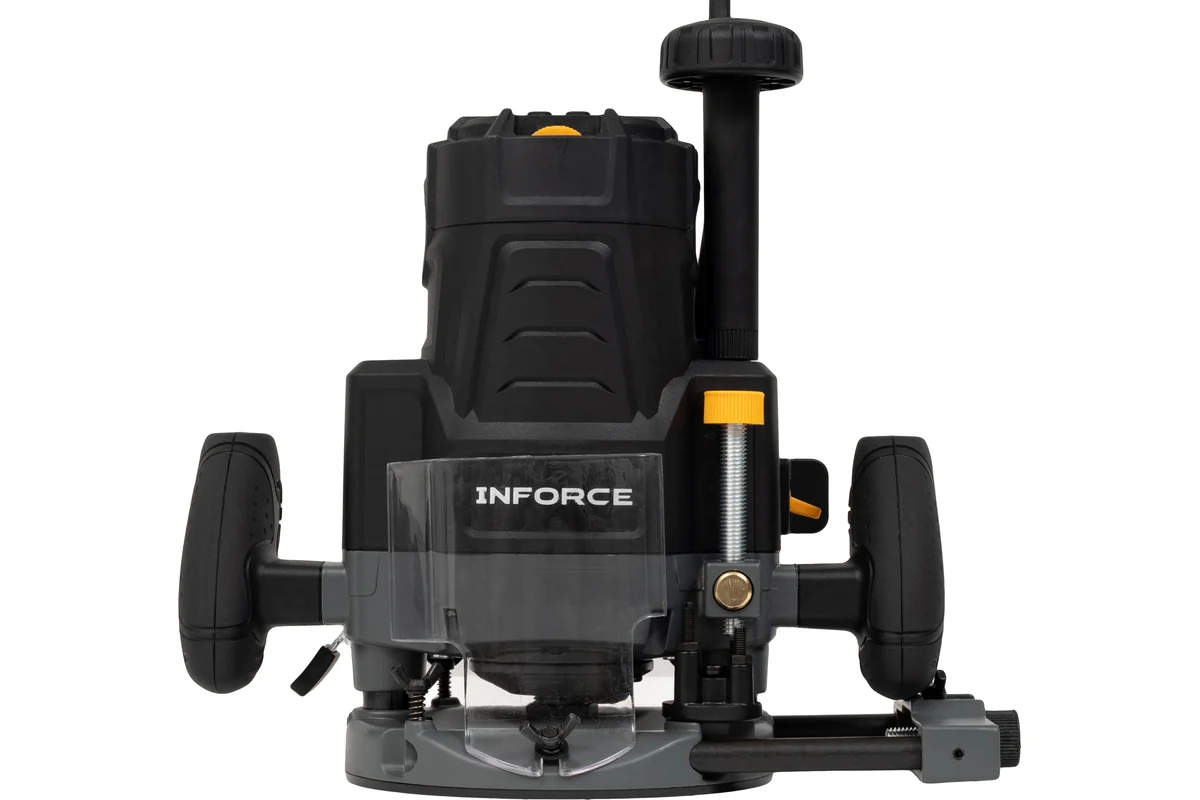
Револьверный упор на фрезере позволяет заранее задать несколько ступеней глубины. При каждом проходе фреза опускается немного глубже, поэтому глубокая выборка выполняется постепенно. Такой подход уменьшает нагрузку на двигатель, облегчает контроль инструмента и уменьшает риск сколов.
Попытка снять всю глубину за один проход дает три последствия сразу – сколы на выходе, подгар и перегрузку двигателя. Слишком глубокий рез затрудняет управление фрезером. При чрезмерной нагрузке обороты двигателя падают, поэтому глубину резания следует уменьшить и выполнить несколько проходов.
Направление подачи и почему это главное
Направление подачи определяет, будет ли фрезер устойчиво прижиматься к заготовке или фреза начнет тянуть инструмент вперед. При обычной ручной работе фрезер подают против направления вращения фрезы – это называют встречным фрезерованием. Такое направление обеспечивает лучший контроль инструмента и снижает риск его резкого рывка.
Если смотреть на обычный ручной фрезер сверху, фреза вращается по часовой стрелке. Поэтому при обработке внешней кромки заготовки фрезер обычно перемещают слева направо, то есть против направления вращения режущей кромки.
| Что обрабатывают |
Куда ведут инструмент |
| Наружная кромка заготовки |
Против часовой стрелки вокруг детали |
| Внутренний контур, проем |
По часовой стрелке |
| Работа с параллельным упором |
Так, чтобы упор прижимался к кромке |
| Работа в столе |
Заготовку подают справа налево |
Попутное фрезерование затягивает инструмент вперед, и он уходит от линии реза рывком, поэтому его применяют только на финишном проходе снятия десятых долей миллиметра. Начинающему пользователю рекомендуют заменить попутное фрезерование на обычное, чтобы легче контролировать движение инструмента.
Параллельный упор и другие приспособления
Приспособления задают траекторию инструмента, помогают сохранять заданное направление и расстояние до кромки в пределах 150 мм. Основным приспособлением для прямолинейных проходов служит параллельный упор. Его прижимают к ровной кромке заготовки и ведут фрезер вдоль нее. Расстояние от фрезы до кромки регулируют положением упора.
Без направляющего приспособления фрезер можно вести вручную, но получить длинную и стабильно ровную линию значительно сложнее. Для точных прямых пазов производители также предлагают направляющие системы.
| Приспособление |
Для чего |
| Параллельный упор |
Паз или четверть на заданном расстоянии от кромки |
| Направляющая шина |
Прямая линия на большом удалении от кромки |
| Циркуль |
Окружности и дуги |
| Копировальная втулка |
Работа по шаблону |
| Подшипник на фрезе |
Повтор контура заготовки без втулки |
Параллельный упор устанавливают на две направляющие штанги и после регулировки надежно фиксируют зажимными винтами. Перед чистовым проходом настройку желательно проверить на обрезке того же материала: шкала помогает выставить нужное расстояние, но точное положение фрезы относительно упора лучше подтвердить пробным резом.
Копировальная втулка и работа по шаблону
Копировальная втулка ведет фрезер вдоль края шаблона, но фреза при этом находится от края на фиксированном расстоянии. Оно равно половине разницы между наружным диаметром втулки и диаметром фрезы.
Например, при втулке диаметром 17 мм и фрезе диаметром 12 мм расстояние от края шаблона до режущей кромки составит 2,5 мм. Поэтому размеры шаблона корректируют с учетом этого смещения. Для наружного контура шаблон делают меньше готовой детали, а для внутреннего контура – больше готового отверстия. При расчете общего размера учитывают смещение с обеих сторон.
Шаблон крепят к заготовке струбцинами или двусторонним скотчем так, чтобы ни один зажим не попал под подошву на траектории движения. Шаблон должен быть достаточно толстым и надежно закрепленным, поэтому для некоторых фрезеров производитель указывает минимальную толщину 8 мм.
Фрезерный стол – когда фрезер крепят снизу
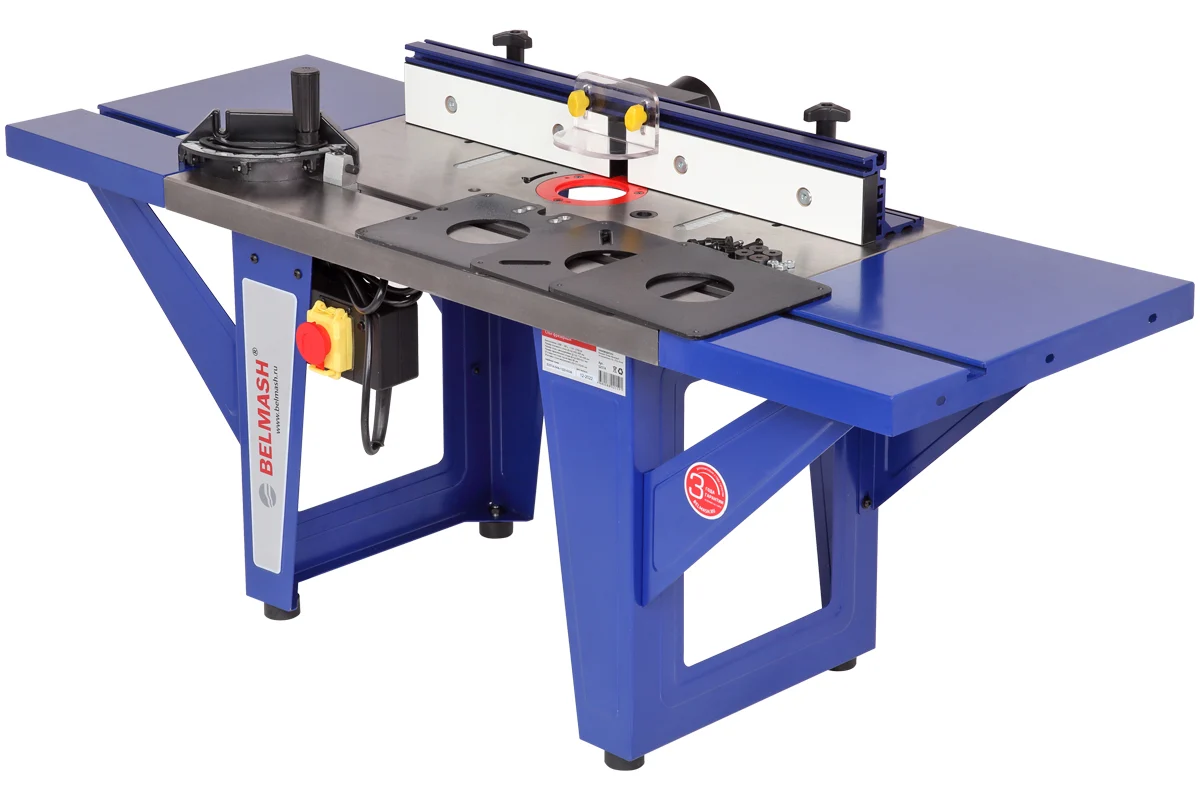
Фрезерный стол превращает ручной инструмент в стационарный станок. При такой рабочей схеме деталь перемещают справа налево – строго навстречу вращению фрезы. Это оптимальный метод для обработки небольших элементов, которые сложно и небезопасно удерживать при работе ручным фрезером.
Стол обеспечивает более стабильное ведение заготовки и позволяет освободить обе руки для ее подачи и контроля. Это удобно при серийной обработке одинаковых деталей, профилировании реек и работе с небольшими заготовками.
При обработке узких или небольших деталей используют толкатель и прижимы-перья, которые удерживают заготовку у стола и направляющего упора, а также одновременно позволяют держать руки подальше от фрезы.
Вылет фрезы над столом перед работой выставляют и проверяют по измерительному инструменту, не на глаз. После настройки полезно сделать пробный проход на обрезке, чтобы убедиться в правильности глубины.
Как работать фрезером по дереву – типовые операции
Работать фрезером по дереву начинают с трех базовых операций – скругления кромки, выборки четверти и фрезерования паза. На них удобно освоить управление инструментом, правильное направление подачи и настройку глубины. Эти операции широко применяются в бытовой работе по дереву – от обработки кромок до изготовления простых соединений.
| Операция |
Фреза |
Что настраивают |
| Скругление кромки |
Радиусная с подшипником |
Вылет фрезы, обороты |
| Выборка четверти |
Фальцевая с подшипником |
Глубину и ширину за два прохода |
| Паз под полку |
Пазовая прямая |
Параллельный упор и глубину ступенями |
| Профиль на кромке |
Профильная с подшипником |
Вылет и скорость подачи |
| Отверстие по шаблону |
Прямая с копировальной втулкой |
Смещение по формуле втулки |
Кромку скругляют за один проход, если радиус не превышает 6 мм. При большем радиусе проход делят на два.
Скорость подачи и как ее контролировать
Скорость подачи контролируют по звуку двигателя, усилию на инструменте и качеству получаемой кромки. Универсальной числовой нормы для ручного фрезера нет. Подходящая скорость зависит от материала, диаметра фрезы и глубины резания. При правильной подаче двигатель сохраняет высокие обороты без заметной просадки, а фрезер движется плавно даже без сильного давления на инструмент.
Медленная подача дает подгар и оставляет темные следы на древесине из-за того, что режущая кромка слишком долго трется о материал. Очень быстрая подача, наоборот, увеличивает нагрузку на двигатель, приводит к заметному падению оборотов, сколам и грубой поверхности.
Пробный проход на обрезке того же материала позволяет быстро подобрать подходящую скорость подачи, избежать ошибок и проверить результат до обработки чистовой детали.
Типовые ошибки при работе
Ошибки при работе повторяют многие. Ниже – семь самых распространенных.
- Ведут инструмент попутно и получают рывок с уходом от линии.
- Снимают всю глубину за один проход.
- Ставят высокие обороты на крупную фрезу и жгут кромку.
- Затягивают цангу без фрезы и портят ее.
- Крепят заготовку одной струбциной, и она проворачивается.
- Работают без пылеудаления, теряя видимость линии реза.
- Кладут инструмент на подошву, пока фреза не остановилась.
Первые три ошибки относятся к настройке, остальные – к организации работы. Более мощный фрезер помогает справляться с высокой нагрузкой, но он не исправляет неправильное направление подачи, недостаточно надежное крепление заготовки или ошибки при работе.
Обслуживание инструмента
Обслуживание занимает четыре процедуры, главная из которых – чистка цанги. Смола и опилки нарушают правильный зажим фрезы, из-за чего появляются биение, вибрация и неровные следы на кромке.
| Что делают |
Как часто |
| Чистят цангу и хвостовики фрез |
После каждой смены фрезы |
| Продувают вентиляционные отверстия |
После каждой смены работы |
| Смазывают штанги погружения |
Раз в месяц при регулярной работе |
| Проверяют износ щеток |
По падению мощности или искрению |
Смолу с фрез снимают специальным очистителем, который размягчает и растворяет смолистые отложения. Механически соскребать налет с режущих кромок не стоит, иначе легко повредить твердосплавные пластины.
Тупую твердосплавную фрезу не затачивают обычным напильником. Для этой цели используют алмазный инструмент. Алмазный камень подходит при легком притуплении, а полноценную переточку выполняют на специальном заточном оборудовании.
Техника безопасности
Работа с этим инструментом требует контроля сразу в нескольких направлениях. Фреза должна быть надежно закреплена, заготовка – неподвижна, а руки следует держать вдали от режущей части.
Защитные очки обязательны, а при длительной работе стоит использовать и наушники, потому что уровень шума доходит до 100 дБ. Перед заменой фрезы инструмент отключают от сети и дожидаются полной остановки шпинделя. Только после этого фрезер можно положить на стол.
Заготовку закрепляют струбцинами, тисками или специальными зажимами так, чтобы она не могла сместиться во время прохода. Фрезер держат обеими руками, когда это предусмотрено конструкцией и операцией, и всегда сохраняют контроль над направлением его движения.
Сколько стоят фрезеры
Фрезеры в каталоге стоят от 2 500 до 17 000 рублей для компактных кромочных моделей. В нижнем ценовом сегменте представлены аппараты мощностью до 900 Вт, в более дорогом сегменте – погружные фрезеры профессионального класса стоимостью до 17 000 рублей. Всего в каталоге собрано более 500 наименований.
Ручные фрезеры
Кромочные фрезеры
Фрезерные столы
Данные актуальны на 30.09.2026.
Частые вопросы
Как пользоваться фрезером новичку
Начинают со скругления кромки радиусной фрезой с подшипником. Он упирается в край заготовки и задает траекторию фрезы, поэтому отдельный упор для такой операции не требуется. Первый проход рекомендуют выполнить на обрезке того же материала, чтобы проверить глубину и результат.
В какую сторону вести инструмент
Против вращения фрезы. По внутреннему контуру двигают инструмент по часовой стрелке, по наружной кромке – против. То есть фрезер ведут так, чтобы направление подачи было противоположно направлению вращения режущей части. Это правило важно соблюдать, потому что при попутном фрезеровании инструмент может резко потянуть вперед и вырваться из рук.
Какие обороты ставить
Это зависит от диаметра фрезы: до 25 мм – от 20 000 до 24 000 об/мин, свыше 60 мм – от 8 000 до 10 000. Чем больше диаметр фрезы, тем ниже выбирают обороты. Конкретный диапазон лучше брать из рекомендаций производителя фрезы или фрезера, а затем проверять результат пробным проходом.
На какую глубину фрезеровать за проход
От 2 до 5 мм по мягкой древесине и от 2 до 3 мм по твердой. Это только ориентир для многих операций. Реальная глубина прохода зависит от диаметра и типа фрезы, материала, мощности инструмента и характера обработки. Глубокий паз обычно выбирают за несколько проходов.
Насколько глубоко вставлять фрезу в цангу
На три четверти хвостовика, оставив зазор 1 – 3 мм до дна цанги. Полная посадка до упора мешает цанге сжиматься равномерно.
Почему кромка горит после фрезерования
Обороты слишком высокие для выбранного диаметра фрезы, подача слишком медленная или сама фреза затупилась. При перегреве на древесине появляются темные следы и подгар, поэтому сначала проверяют обороты, скорость подачи и состояние режущих кромок.
Чем кромочный фрезер отличается от погружного
У кромочного нет погружения на штангах и меньше мощность. Но такие модели компактны, удобны для обработки кромок и работы одной рукой. Погружной фрезер позволяет опускать вращающуюся фрезу в заготовку на заданную глубину.
Как посчитать смещение при копировальной втулке
Разность диаметра втулки и диаметра фрезы делят пополам. При втулке 17 мм и фрезе 12 мм шаблон смещают на 2,5 мм.
Можно ли фрезеровать без параллельного упора
Можно, если фреза с подшипником, а он идет по кромке заготовки. При работе по шаблону траекторию также задает шаблон и копировальная втулка. Для длинного прямого паза в середине детали используют параллельный упор или направляющую шину.
Нужен ли пылесос при работе
Нужен, потому что стружка закрывает линию реза. Патрубок пылеудаления забирает до 90% стружки и заодно снижает нагрев фрезы.
Какую фрезу взять для скругления кромки
Радиусную с опорным подшипником, если нужно обработать кромку по ее профилю. Радиус выбирают в соответствии с требуемым профилем и толщиной детали. Для доски 20 мм берут радиус 6 – 8 мм, для тонкой рейки – от 3 до 4 мм.
Можно ли фрезеровать ЛДСП и фанеру
Можно, но кромка склонна к сколам. Помогают острая фреза, средние обороты и два прохода вместо одного, причем последний снимает десятые доли миллиметра.
Чем встречное фрезерование отличается от попутного
Встречное идет против вращения фрезы и прижимает инструмент к упору. При попутном фрезеровании направление подачи совпадает с вращением фрезы, поэтому инструмент может резко потянуть вперед. Производители рекомендуют выполнять обычное фрезерование против направления вращения.
Как часто менять фрезы
По состоянию режущей кромки. Признаки затупления – подгар при нормальных оборотах, возросшее усилие подачи и шероховатая кромка.
Что делать, если инструмент уводит в сторону
Проверяют направление подачи и глубину прохода. Увод означает попутное фрезерование или слишком большую глубину за один раз.
Материал носит справочный характер. Обороты, глубина прохода и диапазоны мощности приведены как типовые, точные значения для конкретной модели и фрезы указывает их производитель. Цены и число позиций в каталоге обновляют, актуальные значения смотрят на витрине.